Artykuł sponsorowany
Od projektu do wycofania — co naprawdę kosztuje w detalach kształtowanych pod próżnią
Wybór technologii produkcji detali z tworzyw sztucznych w sektorze B2B często sprowadza się do porównania cen jednostkowych na etapie uruchomienia. Najniższy koszt stworzenia formy nie gwarantuje jednak taniego całego cyklu życia elementu. Decyzja oparta wyłącznie na początkowych nakładach inwestycyjnych prowadzi nierzadko do nieprzewidzianych wydatków. Wyższe rachunki pojawiają się na etapach codziennej eksploatacji, regularnego serwisowania oraz ostatecznego wycofania wyrobu z rynku. Konstruktorzy muszą patrzeć szerzej na sumę wszystkich obciążeń finansowych.
Etapy cyklu życia elementu kształtowanego pod próżnią
Początek cyklu życia detalu przypada na fazę koncepcji inżynieryjnej oraz wczesnego prototypowania. Na tym etapie specjaliści określają twarde wymagania funkcjonalne, dokładną geometrię i bazowe parametry użytych kompozytów lub tworzyw. Następnie projekt płynnie przechodzi w fazę produkcji seryjnej. O rentowności decyduje w tym momencie ścisła powtarzalność procesu maszynowego i rygorystyczna minimalizacja liczby wadliwych sztuk. Gotowe elementy trafiają docelowo do środowiska pracy, gdzie znoszą codzienne obciążenia mechaniczne, skrajne wahania temperatur oraz kontakt z substancjami chemicznymi.
Wieloletnia eksploatacja wymusza przeprowadzanie okresowych przeglądów technicznych oraz wykonywanie punktowych napraw. Ostatni etap obejmuje ostateczne wycofanie wyrobu z eksploatacji, jego fizyczny demontaż i segregację surowców. Właściwe zagospodarowanie odpadów musi odpowiadać współczesnym normom gospodarki o obiegu zamkniętym.
Każdy z wymienionych kroków generuje odrębne kategorie obciążeń finansowych dla przedsiębiorstwa. Koncepcja i testy pochłaniają środki na tworzenie kolejnych iteracji wzorów próbnych. Sama produkcja wiąże się bezpośrednio z liniową amortyzacją stworzonego oprzyrządowania oraz ciągłym zużyciem energii elektrycznej. Użytkowanie części przynosi z kolei ukryte wydatki wynikające z nieplanowanych przestojów linii przy nagłych awariach. Zamknięcie cyklu obciąża budżet firmy kosztami zaawansowanej logistyki zwrotnej i przetworzenia zużytego plastiku.
Wybór parametrów a koszty i zrównoważoność w całym cyklu
Dopasowanie właściwego materiału i grubości ścianki bezpośrednio determinuje ilość odpadów poprodukcyjnych oraz całkowitą masę wyrobu. Grubsze arkusze tworzywa sztucznego zauważalnie wydłużają czas nagrzewania oraz chłodzenia na maszynie. Zwiększa to jednostkowe zużycie prądu, ale z drugiej strony zapewnia wyższą wytrzymałość na uszkodzenia mechaniczne. Agresywny stosunek głębokości tłoczenia do szerokości powoduje silniejsze pocienienie tworzywa w narożach. Taki wariant geometryczny może wymuszać stosowanie specjalnych wzmocnień konstrukcyjnych lub skutkować szybszym zużyciem detalu w trudnych warunkach przemysłowych.
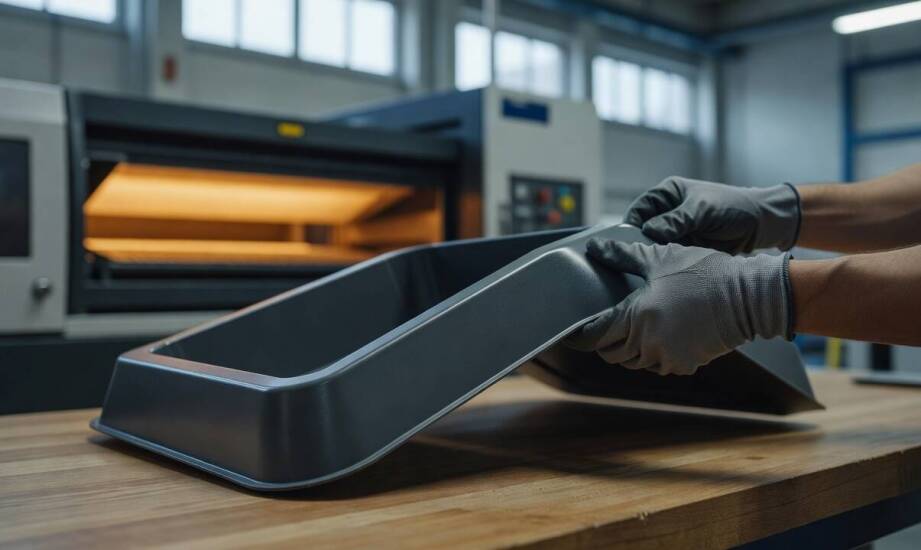
Praktyka zakładowa firmy EKOTECH pokazuje wagę optymalizowania łańcucha powstawania produktu. Nowoczesne termoformowanie próżniowe zauważalnie skraca drogę od wstępnego briefu projektowego do wypuszczenia stabilnej serii produkcyjnej. Wynika to z możliwości szybkiego wykonania matrycy oraz ułatwionej modyfikacji kształtów tuż po weryfikacji pierwszego prototypu. Proces opiera się na podgrzaniu płaskiego arkusza do stanu plastycznego, zassaniu go podciśnieniem na kopycie i trwałym utrwaleniu bryły w fazie stygnięcia. Dzięki takiej sekwencji inżynierowie testują alternatywne warianty konstrukcyjne bez zamrażania kapitału w drogich stalowych formach wtryskowych.
Rzetelna ocena opłacalności wymusza analizę szerszego spektrum czynników operacyjnych. Koszty narzędziowe ulegają rozłożeniu w czasie proporcjonalnie do planowanego wolumenu zamówienia. Odpady powstałe podczas obcinania krawędzi stanowią mierzalną część zużytego surowca i wymagają ponownego przetworzenia. Cięższe części automatycznie podnoszą rachunki za transport zewnętrzny i spowalniają łańcuch dostaw. Nagłe usterki osłabionych mechanicznie paneli przekładają się bezpośrednio na zatrzymanie urządzeń u klienta końcowego. Standardowa obsługa serwisowa obejmuje natomiast robociznę potrzebną do sprawnego montażu nowych elementów.
Z punktu widzenia zrównoważonej eksploatacji kluczowe znaczenie ma precyzyjne obniżenie masy, wydłużenie żywotności oraz maksymalne uproszczenie procedury wymiany. Redukcja wagi gotowego komponentu zmniejsza spalanie paliwa w logistyce i odciąża główne konstrukcje nośne pojazdów czy specjalistycznych maszyn. Wyższa trwałość skutecznie ogranicza liczbę cyklów wytwórczych w przeliczeniu na lata użytkowania danego sprzętu. Intuicyjny system mocowań przyspiesza z kolei ewentualne interwencje techników.
Ostateczny wybór odpowiedniej technologii wytwarzania musi bazować na chłodnej kalkulacji wszystkich ryzyk oraz wydatków występujących w trakcie wieloletniego cyklu życia wyrobu. Zestawienie ze sobą samych cen jednostkowych z początkowych ofert przetargowych nie obrazuje w pełni rzeczywistego obciążenia budżetu oraz środowiska. Inwestor ponosi główne koszty operacyjne znacznie później, podczas codziennego używania danego komponentu. Rozsądne zaplanowanie parametrów technicznych już w fazie deski kreślarskiej pozwala bezpiecznie zoptymalizować rachunki i znacząco ułatwia utrzymanie floty lub parku maszynowego w ciągłej sprawności.
Kategorie artykułów
Polecane artykuły
Procesy fizykochemiczne w unieszkodliwianiu osadów z przemysłu chemicznego
Jak technologia Flex Trim rewolucjonizuje maszyny do drewna szlifowania?
Jak dobrać odpowiednią dopinkę do włosów, aby uzyskać naturalny efekt?